首页 企业简介 产品中心 数控机床维修 软件下载 新能源实验台 师资培训 巨森论坛

    ENGLISH

风光互补新能源实验台
数控车床
数控铣床
加工中心
故障诊断维修实验台
编程模拟器
数控原理实验装置
数控系统
系列驱动器
可编程控制器实验台系统
液压气压传动实验台
电机控制与交直流调速系统
备品备件
外协加工
数控机床改造及维修
激光设备
数控DNC联网
当前位置:产品中心>维修实训台|维修实验台(斗笠式刀库实验)
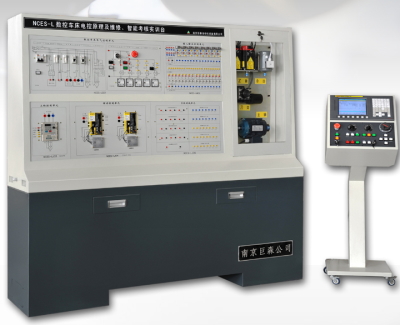
NCES-L/M
智能考核台
NCES-LMC
四合一实验台
JS-TM
通用实验台
NCES-CROSS
十字滑台实验台
NCES-TOOL
刀库实验台
NCES-TM
双子星实验台
斗笠式刀库特点 刀库不能转动或转动不到位(故障原因)
加工中心是为了满足产品的批量生产,通过自动更换不同的刀具在一次装夹中完成相应工序的全部加工,因此大大提高了加工效率。加工中心是通过自动换刀系统实现刀具的自动换取的,根据刀库选取的不同,换刀系统的控制方式也不同。刀库按其结构的不同分为斗笠式和凸轮式。斗笠式刀库的特点是换刀过程简单,但对刀库的定位要求高,而且在换刀过程中需要轴配合其动作。凸轮式刀库换刀过程复杂,有两个机械手配合其动作,换刀速度快。 1.联接电动机轴与蜗杆轴的联轴器松动;
2.变频器故障,应检查变频器的输入、输出电压是否正常;
3.PLC无控制输出,可能是接口板中的继电器失效;
4.机械连接过紧;
5.电网电压过低。
6.外部接近开关坏、输入信号线断、或电压偏低等原因致使系统接收不到刀位信号,PLC认为换刀未刀位,故一直输出正转信号。
斗笠式刀库换刀过程 斗笠式刀库控制中的几个难点
1)刀库转到换刀坐标
2)主轴准停;
3)刀库前进(抓旧刀)
4)主轴松刀;
5)z轴向上移动(让出刀库旋转尺寸)
6)刀库旋转(选刀)
7)Z轴向下移动(移动至换刀位置)
8)主轴紧刀(抓新刀);
9)刀库后退(换刀结束)
主轴的定位精度
Z轴的定位精度
PLC与NC程序的配合
版权所有权 南京巨森自动化设备有限公司 制作 Copyright 2010
TEL:025-86481526 FAX:025-58670432 E-MAIL:sales@joyance.com.cn
江苏省南京市江宁开发区清水亭西路2号百家湖科技产业园 18栋