首页 企业简介 产品中心 技术支持 软件下载 师资培训 巨森论坛

   ENGLISH

故障诊断维修实验台
NCES-L/M智能考核台
NCES-LCM四合一实验台
JS-T/M通用实验实训台
NCES-CROSS十字滑台实验台
NCES-TOOL刀库实验实训台
NCES-TM双字星实验实训台
风光互补新能源实验台
300W风电综合实验台
500W风光并网发电实训台
太阳能并网发电实训台
燃料电池教学实训台
太阳能教学实验实训装置
太阳能光伏实训系统
太阳能综合实验箱
MPPT控制原理实验箱
数控车床
CK0630数控车床
CK6132数控车床
CK6136数控车床
CK6140数控车床
CK6150数控车床
CKX6132数控车床
数控铣床
XK6325数控炮塔铣床
XK0820/0818数控铣床
XK7130/7132数控铣床
XK714数控铣床
XK0816数控铣床
XK0814数控铣床
加工中心
XK7132加工中心
XK714加工中心
XK715加工中心
编程模拟器
JS4000编程模拟器
JS3000编程模拟器
数控原理实验装置
数控系统开发及插补原理
逐点比较法原理与特点
逐点比较法直线插补
逐步比较法圆弧插补
数字积分法插补原理与特点
DDA直线插补原理
DDA圆弧插补原理
S曲线加减速
S曲线加减速VC++源程序
DDA直线插补VC++源代码
数控系统
系列驱动器
可编程控制器实验台系统
液压气压传动实验台
电机控制与交直流调速系统
备品备件
外协加工
数控机床改造及维修
激光设备
数控DNC联网
当前位置:产品中心>数控原理实验装置
·逐点比较法直线插补
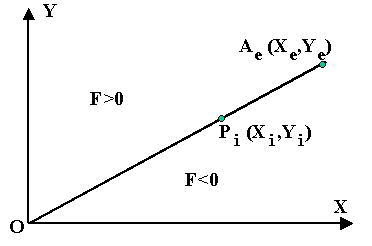
(1)偏差函数构造
对于第一象限直线OA上任一点(X,Y)X/Y=Xe/Ye
若刀具加工点为Pi(Xi,Yi),则该点的偏差函数Fi=XeYi-XiYe
若Fi=0 表示加工点位于直线上;
若Fi>0 表示加工点位于直线上方
若Fi<0 表示加工点位于直线下方
(2)偏差函数字的递推计算
采用偏差函数的递推式(迭代式)
既由前一点计算后一点
Fi=YiXe-XiYe

若Fi>=0,规定向 +X 方向走一步
Xi+1 = Xi +1
Fi+1 = XeYi –Ye(Xi +1)=Fi –Ye
若Fi<0,规定 +Y 方向走一步,则有

Yi+1 = Yi +1
Fi+1 = Xe(Yi +1)-YeXi =Fi +Xe
3)终点判别
直线插补的终点判别可采用三种方法。
1)判断插补或进给的总步数:
2)分别判断各坐标轴的进给步数;
3)仅判断进给步数较多的坐标轴的进给步数
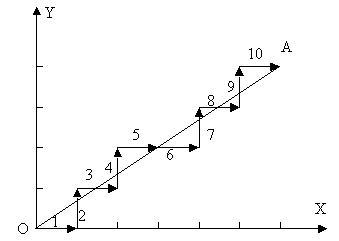
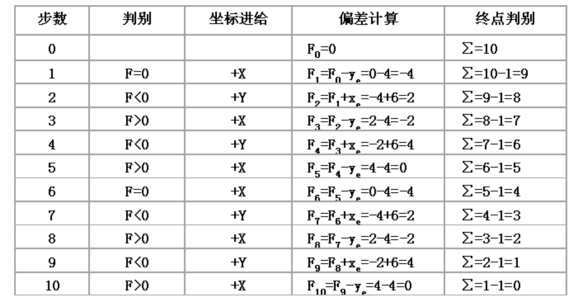
4)逐点比较法直线插补举例
对于第一象限直线OA,终点坐标Xe=6 ,Ye=4,插补从直线起点O开始,故F0=0 。
终点判别是判断进给总步数N=6+4=10,将其存入终点判别计数器中,每进给一步减1
若N=0,则停止插补。
·数控系统开发及插补原理
·数控系统开发及插补原理
·逐点比较法原理与特点
·逐点比较法直线插补
·逐步比较法圆弧插补
·数字积分法插补原理与特点
·DDA直线插补原理
·DDA圆弧插补
·S曲线加减速
·S曲线加减速VC++源程序
·DDA直线插补VC++源代码
·
·
NIC-E
NIC-D
NIC-B
版权所有权 南京巨森自动化设备有限公司 制作 Copyright 2010
TEL:025-86481526 FAX:025-86481332 E-MAIL:sales@joyance.com.cn
江苏省南京市江宁开发区清水亭西路2号百家湖科技产业园 18栋